
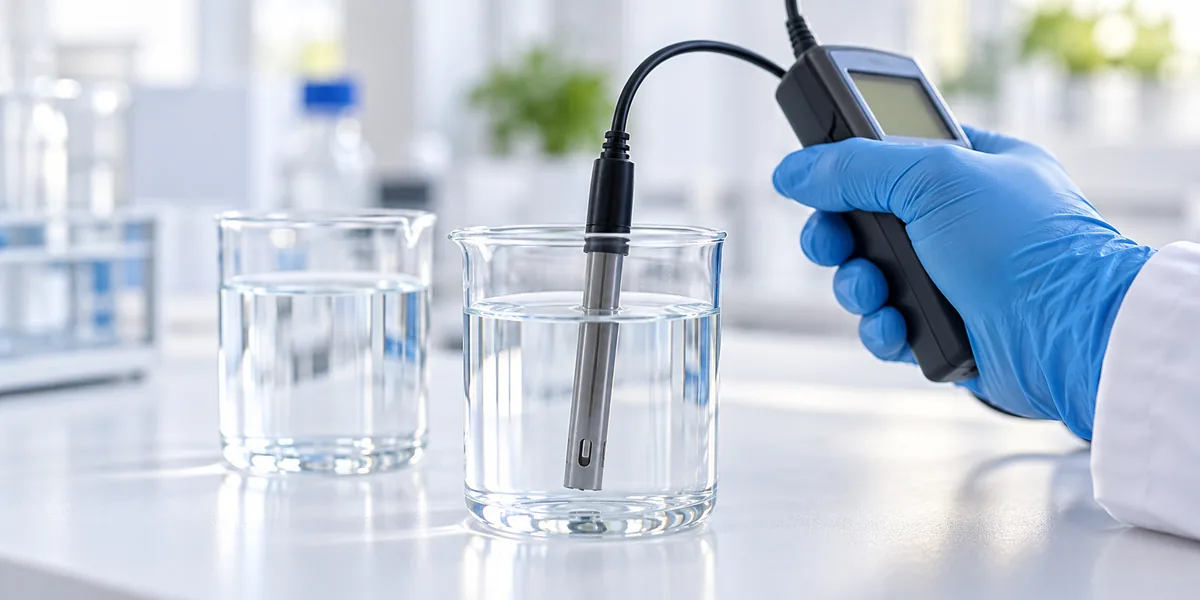
بالارفتن TDS آب خروجی RO میتواند از افزایش شوری خوراک، تغییر شرایط کار، خطای اندازهگیری، اختلاط آب، نشت آببندی یا آسیب غشا ناشی شود. بنابراین تنها با دیدن عدد TDS نمیتوان گفت ممبران باید تعویض شود.
مسیر مناسب بررسی این است: ابزار و نقطه نمونهگیری را تأیید کنید، خوراک و محصول را همزمان بسنجید، عملکرد جداسازی را مقایسه کنید و سپس محل تغییر کیفیت را پیدا کنید.
TDSمتر چه چیزی را اندازه میگیرد؟
بسیاری از ابزارهای دستی، هدایت الکتریکی را اندازه میگیرند و با ضریب تبدیل، TDS تخمینی میدهند. ضریب تبدیل، دما، جبرانسازی دما، تمیزی حسگر و کالیبراسیون بر مقایسه اثر دارند.
اگر یک ابزار TDS را با ضریب ۰٫۵ و ابزار دیگر با ضریب ۰٫۷ محاسبه کند، یک آب یکسان ممکن است دو عدد متفاوت داشته باشد. برای پایش مهندسی، ثبت EC همراه دمای مرجع یا روش جبران دما و مشخصات ابزار، مقایسه را روشنتر میکند.
نمونه در ظرف تمیز گرفته شود و قرائت در حالت پایدار انجام شود. محلول کالیبراسیون باید متناسب با محدوده ابزار انتخاب شود؛ تأیید یک ابزار در محدوده بالا الزاماً خطای آن را در آب بسیار کمهدایت روشن نمیکند.
ابتدا مشخص کنید «خروجی» کجاست
آب خروجی ممبران، مخزن ذخیره و نقطه مصرف ممکن است کیفیت یکسان نداشته باشند. نمونهای که بعد از تزریق تنظیم pH، اختلاط یا بازگردانی املاح گرفته شده، کیفیت مستقیم غشا را نشان نمیدهد.
| نقطه نمونه | چه مسئلهای را روشن میکند؟ |
|---|---|
| خوراک مستقیم RO | کیفیت ورودی غشا |
| محصول مستقیم پیش از هر تزریق و اختلاط | عملکرد جداسازی |
| ورودی مخزن | اثر تجهیزات بین RO و مخزن |
| مخزن | احتمال اختلاط یا ورود جریان دیگر |
| نقطه مصرف | تغییرات شبکه توزیع |
اگر TDS محصول مستقیم ثابت است ولی در مخزن بیشتر شده، تعویض ممبران اقدام منطقی اول نیست. باید مسیرهای ورودی مخزن، بایپسها، نشتیها و تزریقها بررسی شوند.
درصد دفع نمک را محاسبه کنید
برای غربالگری با مقادیر همزمان و سازگار:
درصد دفع ظاهری = [۱ − (غلظت محصول ÷ غلظت خوراک)] × ۱۰۰.
درصد عبور ظاهری = (غلظت محصول ÷ غلظت خوراک) × ۱۰۰.
مثال اول: TDS خوراک ۲۰۰۰ و محصول ۴۰ میلیگرم بر لیتر است؛ دفع ظاهری ۹۸ درصد میشود. اگر خوراک به ۳۰۰۰ و محصول به ۶۰ برسد، دفع ظاهری همچنان ۹۸ درصد است. محصول شورتر شده، ولی این دو عدد بهتنهایی افت نسبی جداسازی را ثابت نمیکنند.
مثال دوم: خوراک ثابت ۲۰۰۰ است و محصول از ۴۰ به ۸۰ میرسد. دفع از ۹۸ به ۹۶ درصد و عبور از ۲ به ۴ درصد رسیده است؛ یعنی عبور ظاهری دو برابر شده است.
این محاسبه، نرمالسازی کامل نیست و باید همراه دما، فشار، بازیافت و ترکیب آب تفسیر شود. همچنین درصد دفع کل دستگاه را نباید مستقیم با درصد دفع دیتاشیت یک المان در شرایط آزمون استاندارد برابر گرفت.
جدول عیبیابی افزایش TDS
| الگوی مشاهده | احتمال قابلبررسی | اقدام تشخیصی |
|---|---|---|
| خوراک و محصول هر دو شورتر شدهاند | تغییر منبع یا کیفیت خوراک | نمونه همزمان و آنالیز |
| تغییر فقط در یک ابزار دیده میشود | خطای حسگر یا تنظیم ضریب | مقایسه EC با ابزار تأییدشده |
| محصول مستقیم مناسب، مخزن نامناسب | اختلاط یا ورود جریان دیگر | نمونهگیری مرحلهای |
| افزایش پس از سرویس | خطای مونتاژ یا آببندی | بررسی طبق دستورالعمل سازنده |
| افزایش در یک وسل مشخص | اشکال محلی | بررسی تخصصی وسل و اتصالات |
| افزایش همراه تغییر فشار و بازیافت | تغییر شرایط کار | بازبینی نقطه کار |
| افزایش پایدار پس از تماس با اکسیدکننده | احتمال آسیب غشا | بررسی سابقه تماس و آزمون تخصصی |
تطابق با یک ردیف، اثبات علت نیست؛ ارزش جدول در تعیین بررسی بعدی است.
اختلاط کوچک چقدر اثر دارد؟
مثال آموزشی مستقل: یک جریان محصول ۱۰ مترمکعب بر ساعت با TDS برابر ۴۰ داریم. اگر ۰٫۲ مترمکعب بر ساعت آب با TDS برابر ۲۰۰۰ وارد آن شود، TDS مخلوط با تقریب موازنه جرم برابر است با:
(۱۰ × ۴۰ + ۰٫۲ × ۲۰۰۰) ÷ ۱۰٫۲ ≈ ۷۸٫۴ میلیگرم بر لیتر.
پس ورود جریان کوچکی معادل ۲ درصد دبی محصول، در این مثال تقریباً TDS را دو برابر کرده است. پیش از نسبتدادن افت کیفیت به همه ممبرانها، مسیر اختلاط را بررسی کنید.
این موازنه برای غلظت جرمی و بدون واکنش یا تغییر ترکیب نوشته شده است. استفاده مستقیم از EC در موازنه، تقریب است و همیشه رفتار خطی دقیق ندارد.
آببندی و بررسی وسل
نشتی در مسیر محصول یا آببندی نامناسب میتواند باعث ورود آب با کیفیت نامناسب به جریان محصول شود. نشانه مهم، تفاوت کیفیت بین وسلها یا شروع مسئله پس از بازکردن تجهیزات است.
در دستورالعمل بررسی وسل Hydranautics، روشهایی مانند بررسی وسل و آزمونهای مرتبط معرفی شدهاند. اجرای آزمون تخصصی، باید مطابق روش همان سازنده و توسط فرد صلاحیتدار انجام شود. وسل تحت فشار نباید برای بررسی باز شود.
اثر کلر و شستوشوی نامناسب
در غشاهای پلیآمیدی متداول، سازگاری با اکسیدکنندهها باید بهدقت کنترل شود. وجود واحد کلرزدایی به معنی تضمین دائمی نبود اکسیدکننده نیست؛ عملکرد تزریق، کیفیت آب و پایش باید با هم بررسی شوند.
اگر غشا آسیب شیمیایی دیده باشد، CIP الزاماً کیفیت آن را برنمیگرداند. pH، دما، ماده و زمان نامناسب شستوشو هم میتوانند عملکرد را بدتر کنند. تصمیم شستوشو یا تعویض در مقاله نگهداری و تعویض ممبران RO توضیح داده شده است.
چه زمانی آب محصول را از مصرف خارج کنیم؟
اگر کیفیت از حدود پذیرش فرایند خارج شده، محصول باید مطابق رویه سایت جدا یا هدایت شود تا آب نامناسب وارد مصرف نشود. حد اقدام از مشخصات مصرف میآید، نه از یک عدد عمومی TDS.
برای مصرف آشامیدنی، TDS پایین نیز جای آزمون آلایندهها و کیفیت میکروبی را نمیگیرد. مقاله حاضر راهنمای عیبیابی تجهیزات است و تأیید سلامت آب محسوب نمیشود.
پرسشهای متداول
آیا TDS بالاتر همیشه یعنی ممبران خراب شده؟
خیر؛ خوراک، ابزار، اختلاط و شرایط کار باید بررسی شوند.
چرا بعد از روشنشدن عدد بالا و سپس کمتر میشود؟
کیفیت ابتدای راهاندازی میتواند با کیفیت پایدار متفاوت باشد. ثبت داده و کنترل هدایت محصول باید مطابق طراحی انجام شود.
آیا با CIP میتوان هر افزایش TDS را رفع کرد؟
خیر. شستوشو برای آلودگی قابلرفع است و درمان همه نشتها یا آسیبها نیست.
چه چیزی برای گزارش فنی بفرستیم؟
EC خوراک و محصول، دما، فشارها، دبیها، نقاط نمونهگیری و تاریخ شروع تغییر؛ اگر پس از سرویس بوده، نوع سرویس هم ثبت شود.
اگر همراه افزایش TDS تولید کم شده، راهنمای کاهش تولید RO را نیز ببینید.
چرا EC برای مقایسه بهتر از عدد TDS تخمینی است؟
در نمونهای با هدایت ۱۰۰۰ میکروزیمنس بر سانتیمتر، ضریب تبدیل ۰٫۵ عدد TDS تخمینی ۵۰۰ و ضریب ۰٫۷ عدد ۷۰۰ میلیگرم بر لیتر میدهد. این تفاوت ۴۰ درصدی الزاماً تغییر کیفیت آب نیست. در راهنمای ابزار Hach نیز ضریب پیشفرض NaCl برابر ۰٫۵ و امکان تنظیم ضریب سفارشی توضیح داده شده است. ضریب ابزار را مطابق راهنمای همان مدل ثبت کنید؛ ضریب دلخواه را برای رسیدن به عدد مطلوب تغییر ندهید.
اگر از نسبت EC محصول به خوراک برای غربالگری دفع استفاده میکنید، هر دو قرائت باید با واحد، جبران دما و ابزار سازگار باشند. این نسبت برآورد عملیاتی است و دقیقاً با دفع همه یونها یا TDS اندازهگیریشده آزمایشگاهی برابر نیست؛ ترکیب یونی محصول و خوراک میتواند متفاوت باشد.
یک مثال تشخیصی از سه نقطه نمونهگیری
فرض کنید محصول مستقیم RO دارای TDS تخمینی ۴۰، ورودی مخزن ۴۲ و خروجی مخزن ۸۰ میلیگرم بر لیتر باشد. اگر ابزار و شرایط ثبت سازگار باشند، اولین محل بررسی مخزن و مسیرهای ورودی آن است. در سناریوی دیگر، اگر محصول یک وسل بهطور پایدار از وسلهای مشابه بالاتر باشد، بررسی تخصصی همان مسیر اولویت پیدا میکند. این مثالها علت قطعی تعیین نمیکنند و اعداد آنها فرضیاند.
زمان نمونهگیری را در گزارش بنویسید
نمونه خوراک و محصول را در فاصله کوتاه و در حالت پایدار بگیرید. کیفیت لحظه شروع، پس از توقف طولانی یا هنگام شستوشو با کیفیت تولید پایدار مقایسه نشود. برای نقطه نمونه دارای آب مانده، روش آمادهسازی و تخلیه اولیه را طبق رویه سایت رعایت کنید؛ زمان نمونهگیری، وضعیت کار و نقطه برداشت هر بار یکسان باشد.
نقش دفع نمک در تصمیمگیری
رسیدن دفع از ۹۸ به ۹۶ درصد، کاهش دو واحد درصدی دفع است، اما عبور از ۲ به ۴ درصد، افزایش نسبی ۱۰۰ درصدی عبور است. در گزارش فنی هر دو شاخص را با نام صحیح ثبت کنید. برای نسبتدادن تغییر به ممبران، نرمالسازی و بررسی شرایط کار همچنان لازم است.
راهنمای رسمی فناوری RO و دسترسی به راهنمای FilmTec شرکت DuPont مرجع بررسی عملکرد و عیبیابی غشا است. تشخیص آسیب اکسیداسیونی باید بر سابقه تماس و آزمون تخصصی تکیه کند؛ بالا بودن TDS بهتنهایی آن را ثابت نمیکند.
برای بررسی دستگاه خود چه بفرستید؟
نتایج خوراک، محصول مستقیم و مخزن را با واحد، دما، مدل ابزار و زمان نمونهگیری ثبت کنید. فشار، دبی، بازیافت، سابقه تماس احتمالی با اکسیدکننده و سرویس اخیر را اضافه کنید. این اطلاعات بهساز آب را در تعیین بررسی بعدی کمک میکند. برای مشاهده مشخصات اقلام مصرفی میتوانید به فروشگاه بهساز آب مراجعه کنید؛ تعویض ممبران یا قطعه پس از تشخیص علت انجام شود.


بدون دیدگاه